


macska:PVC hablap
Jellemzők: Ez egy nagyon egyszerű alapvető anyag, jó mechanikai tulajdonságokkal, könnyen faragható 3D -s kiállítások létrehozásához és könnyen kör...
ellenőrizze a részleteketTollas élek a CNC-marás után, a tinta, amely felborul, ahelyett, hogy kinedvesedne, csavarlyukak, amelyek az összeszerelés során csíkozódnak. Ha több mint néhány hónapja dolgozott PVC hablapokkal, mindhármat látta. A szokásos impulzus az orsó lelassítása, a vágó cseréje vagy a tintacsere. A legtöbb esetben azonban a kiváltó ok magában a lapban rejlik: habszerkezete, sűrűsége és a betáplált deszka gyártási konzisztenciája.
Íme a következtetés elöljáróban: javíthatja a PVC hablapok feldolgozási teljesítményét anélkül, hogy műhelyét át kellene alakítani. Igazítsa a lemezminőséget a ténylegesen végrehajtott gyártási lépésekhez, szabályozza az anyag körüli hőmérsékletet és páratartalmat, és vásároljon olyan gyártótól, amely szigorú tűréseket követ. Helyezze ezeket helyesen, és a legtöbb él-, tapadás- és stabilitási probléma eltűnik, mielőtt a lemez elérné a szerszámot.
Az első döntés nem az, hogy melyik szerszámot vásároljuk meg, hanem az, hogy melyik keresztmetszetet válasszuk.
A szabad hablapok folyamatos sejtszerkezetet tartanak szemtől szembe. Gazdaságosak, könnyűek és könnyen vághatók, ezért alapértelmezett választás a grafikákhoz és a kiállítási táblákhoz. A kompromisszum a megmunkált éleken mutatkozik meg: a szabaddá vált cellák enyhe porozitást hoznak létre, és ha egyszínű színeket közvetlenül a felületre nyomtatunk, a tinta besüllyedhet a cellák szájába, és foltosnak tűnhet.
A Celuka táblák más utat járnak be. Az extrudálás során a felületet szándékosan lehűtik, így sűrű héj képződik a habosított mag felett. Ez a bőr növeli a felület keménységét, és sokkal tisztább élt hoz létre a marás után. A bútorajtókat, szekrénypaneleket és építészeti profilokat készítő gyártók általában ezt a szerkezetet részesítik előnyben, mert az alkatrész már az élszalagozás előtt is késznek tűnik.
A koextrudált lapok egy lépéssel tovább mennek azáltal, hogy egy szilárd fedőréteget ragasztanak a magra egy második extrudálási lépésben. A kupak egyáltalán nem hagy szabadon látható sejteket, így a tinta átnedvesedése egyenletes, az átvezetett élek pedig a legtisztábbak a három közül. Ezt a struktúrát kell választani, ha az UV-nyomtatás és a látható illesztések egyenlő mértékben számítanak.
| Tulajdonság | Ingyenes hab | Celuka | Koextrudált |
|---|---|---|---|
| Keresztmetszet | Habos sejtek arcról arcra | Sűrű bőr a habosított mag felett | Szilárd fedőréteg a habosított mag felett |
| Tipikus sűrűség | 0,45–0,60 g/cm³ | 0,55–0,75 g/cm³ | 0,55–0,70 g/cm³ |
| Megmunkált él | Enyhén porózus, a legtöbb jelnél elfogadható | Tiszta él, jól tartja a részleteket | A legtisztább él, nyomtatásra kész |
| A legalkalmasabb eljárások | Kiállító grafikák, kiállítási táblák | Bútorajtók, építészeti panelek | UV-nyomtatás, szekrények, csúcsminőségű jelzések |
A tábla sűrűsége a leghasznosabb egyedi érték fűrész, maró vagy fúró beállításakor. Bármely más közzétett specifikációnál jobban megjósolja, hogy az anyag hogyan fog viselkedni az élvonalban.
A 3–5 mm-es tábladaraboknál a tipikus minőség 0,45–0,50 g/cm³ körül esik. Gyorsan vágnak, és megfelelő éleket készítenek a betűkhöz és az egyszerű formákhoz. A 10 mm-es és vastagabb táblákra való átálláskor az él minősége válik korlátozó tényezővé, és a nagyobb sűrűség megtérül. Az élükön látható szekrényelemek és panelek 0,60 g/cm³ feletti anyagtartalommal rendelkeznek; a sűrűbb sejtszerkezet ellenáll a szakadásnak és érezhetően tisztább vágási vonalat eredményez.
A nagy sűrűségű anyag elkerüli a gyakori meghibásodást is: a tompa szerszám és a habosított PVC közötti súrlódás okozta helyi olvadást. A gyakorlatban a 0,65–0,75 g/cm³ tartományba eső táblák sokkal jobban tartják a gravírozott részleteket és az éles sarkokat, mint a könnyebb minőségek, ezért a szekrényrészeket vágó CNC műhelyek a celuka és a koextrudált szerkezetek felé gravitálnak.
Ha a részletes CNC felületkezelés vagy a látható illesztések a napi munkájának részét képezik, fontolja meg a nagy sűrűségű merev PVC celuka tábla és onnan hangolja be a sebességét.
 Nagykereskedelmi OEM/ODM 4x8 expandált celuka lemez szigetelés vízálló és penészálló Nagykereskedelmi ajánlat 4x8 expandált celuka lemez szigetelés vízálló és penészálló PVC hab lemez, Jiatao Industrial Co., Ltd. Kína OEM/O... Termék megtekintése →
Ha a tábla szerkezete és sűrűsége megfelelő, a gép beállításai kiszámíthatóvá válnak. Kezdje a szerszámmal, majd állítsa be az előtolási sebességet.
A maráshoz éles keményfém spirális szerszámot használjon. A kéthornyú spirálfúró szilárd, sokoldalú választás 3–18 mm-es táblákhoz; az egyhornyú szerszám jobban eltávolítja a forgácsot mély vágásoknál, de kissé érdesebb felületet hagy maga után. 6 mm alatti vékony lemezeknél a vibráció az igazi ellenséged. Rögzítse a deszkát egy rongyos deszkához, vagy húzza egy vákuumtartó alá, mert minden mozdulat a tiszta nyírást rongyos élré változtatja.
Az orsó fordulatszámát a sűrűséghez kell igazítani, nem pedig a tábla vastagságához. 18 000 ford./perc fordulatszámon 6 mm-es maróval a 0,50 g/cm³-es tábla kényelmesen vág 2-3 m/perc előtolási sebességgel. Ha 0,70 g/cm³ anyagot emel, csökkentse az előtolást nagyjából 1,5–2 m/percre, hogy a szerszám megtisztítsa a sűrűbb forgácsáramot. A simítómeneteknél tartsa az átlépést a szerszám átmérőjének egyharmadánál vagy az alatt.
Ezek a kiindulási pontok kissé változnak a fa-műanyag kompozit minőségeknél, mivel az ásványi töltőanyagok gyorsabban kopnak a szerszámokat. A Vágáshoz és formázáshoz gyártott WPC hablemez Jól tartja a tűréseket a szekrény ismétlődő részein, de várhatóan néhány laponként meg kell vizsgálni a széleket, és a vágási sebességet nagyjából 10-15%-kal csökkenteni kell a normál szabad habhoz képest.
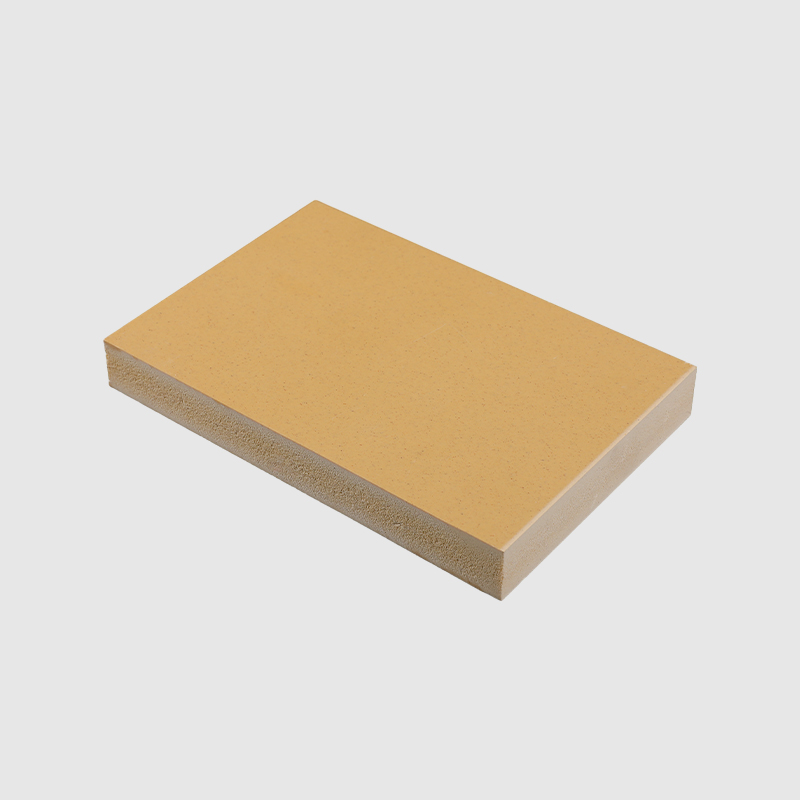 Nagykereskedelmi OEM/ODM 4x8 láb fa műanyag kompozit wpc hablap vízálló pvc she Ajánlat Nagyker 4x8ft fa műanyag kompozit wpc hablap vízálló pvc lapok építő konyhai fürdőszoba szekrények vágás fröccs... Termék megtekintése →
A vágókkal, az átlépési értékekkel és a befejezett hibaelhárítással kapcsolatos teljes referenciaért tekintse meg a következő útmutatónkat CNC vágószerszám kiválasztása PVC hablapokhoz .
A vékony anyag terhelés alatt meghajlik; vastag anyaga megfogja a hőt a mély vágásokban. Ennek megfelelően állítsa be tartási stratégiáját: teljes felületű vákuum 6 mm-nél kisebb lapoknál, kerületi befogás, valamint megfelelő forgácsmentesítési terv 15 mm feletti anyagokhoz.
Az UV-tintának legalább 38–44 dyne/cm felületi energiára van szüksége a megfelelő nedvesedéshez. A frissen extrudált PVC hablemezek gyakran ennél a szintnél alacsonyabbak, mivel a hűtés során adalékanyagok és antisztatikus szerek vándorolnak a felületre. A gyakorlati eredmény: gyöngyszemek, gyenge színek vagy tapadási károsodás a kikeményedés után.
Az oldószerrel való törlés nem elegendő az egyenletes eredmény eléréséhez. A koronakezelés vagy a lángkezelés segít, de megbízhatóbb megoldás a tömör kupakrétegű tábla választása. A különbség egyértelmű: a szabad hab felületén a tinta megtelepszik a cellák szájában, és foltossá teszi a szilárd területeket; koextrudált kupakon a tinta felül marad és megtartja sűrűségét.
A rendszeresen nyomtató gyártóknak értékelniük kell a sima felületű PVC koextrudált hablap hogy elkerüljük a porozitási problémát, mielőtt az befolyásolná a gyártási folyamatot.
 Nagykereskedelmi OEM/ODM Pvc koextrudált hablap sima felületű extra merev műanyag Nagyker PVC koextrudált hablap sima felületű extra merev műanyag PVC lemezek vízálló hangszigetelő, Jiatao Industrial Co., Lt... Termék megtekintése →
A vastagságtűrés a laminálást is befolyásolja. Ha a lapok ±0,3 mm-nél nagyobb eltéréseket mutatnak, a széles lamináló henger egyenetlen nyomást fejt ki a lap felületén. A ±0,2 mm-re vagy annál jobbra tartott lapok a 3–18 mm-es tartományban egyenletesen tartják a laminált kimenetet.
A felületi energia kérdésével és házon belüli tesztelésével kapcsolatos mélyebb áttekintéshez olvassa el a következő cikkünket felületi feszültség és UV tinta tapadás .
A teszttollak olcsók, táblánként öt másodpercet vesz igénybe, és megmondják, hogy a tétel készen áll-e a tinta használatára. Ha a felület 38 dyne/cm alatt van, ne állítsa be a nyomtatót; állítsa be a táblaellátást, vagy kérjen előkezelést a gyártótól.
A tételenként változó tábla minden gépbeállítás kompromisszumot jelent. Ha azt látja, hogy az egyformának tűnő lapok nem egyenletes vágási viselkedést mutatnak, az ok általában az áramlás irányában keresendő: az extrudálási hőmérséklet eltolódása, egyenetlen hűtés vagy a csomagolás előtti nem elegendő érlelési idő. Ezek egyike sem jelenik meg szemrevételezéssel, de mindegyik befolyásolja a lapok megmunkálását.
Kérjen három számot a szállítójától: sűrűségtűrés, vastagságtűrés, valamint az extrudálás és a csomagolás közötti pihenőidő. A ±5-ös sűrűségtűrés, a ±0,2–0,3 mm-es vastagságtűrés és az egyértelmű érlelési ütemezés olyan részletek, amelyek elválasztják az ellenőrzött terméket a lottószelvénytől.
A kész szélességhez közel érkező deszkák csökkentik a fűrészelési időt, és elkerülik az élek sérülését, ami gyakran előfordul egy teljes méretű lap szállítása és újravágása során. A háló méretű tábla minden lap első és utolsó 10 mm-ét is kiküszöböli, ahol az élminőségi eltérések koncentrálódnak.
Vágja le a lapot a nettó panel méretéhez közeli munkaméretre, és kétszer vágja le a hulladékot: egyszer négyzetméterben, egyszer munka közben.
Ha a szállító közzéteszi a minőségellenőrzéseit, használja azokat. Áttekintésünk a beszállítói minőségellenőrzés PVC hablapokhoz felsorolja azokat az ellenőrzéseket és mintavételi módszereket, amelyekről érdemes megkérdezni, mielőtt elkötelezi magát egy konténerrendelés mellett.
A PVC hablapok feldolgozási teljesítményének javítása nem egy gyorsabb útválasztó vagy jobb tinta vásárlása kérdése. A tábla szerkezetének a végső felülethez való igazítása, a gép ténylegesen megrendelt sűrűségének beállítása, a felületi energia nyomtatás előtti ellenőrzése, valamint a tűrések közzététele, majd azokat megtartó szállító kiválasztása. Ha ez a négy döntés helyes, a tollas él, a foltos szilárd anyag és a lecsupaszított csavarlyuk már nem rendszeres látogató.

Jellemzők: Ez egy nagyon egyszerű alapvető anyag, jó mechanikai tulajdonságokkal, könnyen faragható 3D -s kiállítások létrehozásához és könnyen kör...
ellenőrizze a részleteket
Characteristics: It is a very simple core material with good mechanical properties, lightweight material, good stability, compatible with all standard...
ellenőrizze a részleteket
Jellemzők: A hablapfaragást gyakran használják a modellkészítéshez és a kézművességhez, az ésszerű áron, adaptálható, tartós, amelyet az időjárás-e...
ellenőrizze a részleteket
Jellemzők: Az aljzatnak meg kell felelnie a gyártási folyamat által megkövetelt minősített tulajdonságoknak, mint például marás és huzalozás, lamin...
ellenőrizze a részleteket
Jellemzők: A PVC hablap nagy kémiai ellenállást, nagy csavarterhelési kapacitást és egyszerű feldolgozást kínál, így ideális megoldást jelent a bút...
ellenőrizze a részleteket
A Pure White PVC, az együttmûködött hablemez egy kiváló minőségű anyag, amelyet olyan alkalmazásokhoz terveztek, amelyek merev PVC lemezt igényelne...
ellenőrizze a részleteket
A PVC Freedom Foam Board könnyű, könnyen kezelhető és telepíthető. Sima, egyenletes felületével biztosítja a vásznat a nyomtatáshoz vagy a festéshe...
ellenőrizze a részleteket
Fehér vastagságú, 5 mm-es PVC hablap egy sokoldalú és tartós anyag, amelyet építészeti modellezési alkalmazásokhoz terveztek. Sűrűségével és vastagsá...
ellenőrizze a részleteket
No.65 Liminba, Yinong Town, Xiaoshan District, Hangzhou, Zhejiang, Kína
+86-17816178586
Copyright © Jiatao Industry Co., Ltd. All Rights Reserved.
Egyedi merev PVC műanyag hablapok beszállítói


Contact Us